Večja učinkovitost, boljša kakovost površin in natančnejši nadzor poti orodja
Večosna obdelava vam uporabnikom odpira številne možnosti, prinaša pa tudi nove izzive. Programiranje je zahtevnejše, več pozornosti pa je potrebno nameniti izogibanju trkom, dostopu orodja in kakovosti obdelanih površin.
Ne glede na to, ali se s 5-osno obdelavo šele spoznavate ali vsak dan programirate zahtevne obdelovance, vam lahko naslednje strategije olajšajo programiranje, skrajšajo obdelovalne cikle in izboljšajo kvaliteto končnih izdelkov.
1. Izbira Cut Pattern-a
Prvo, najpomembnejše priporočilo je, da prvo določimo Cut Pattern in se šele nato lotimo številnih drugih nastavitev, ki jih ponujajo napredne poti orodja Multiaxis.
Pri uporabi Unified Toolpath sprva določimo, s kakšnim vzorcem želimo, da se orodje pomika po površini, ki jo želimo obdelati. Šele ko smo zadovoljni z željenim vzorcem poti, se nato posvetimo prilagajanju nastavitev kot sta nagiba 4 in 5 osi – Tool Axis Control in izogibom kolizij – Collision Control.
Priporočen postopek:
Izberemo geometrijo za obdelavo.
Izklopimo vse nastavitve v Collision Control
Ustvarimo začetni Cut Pattern.
Z modrim gumbom Apply (spodaj desno v Parameters) sproti preverjamo rezultate.
Prilagajamo vzorec, dokler se orodje ne giblje tako, kot želimo.
Nato nastavimo Tool Axis Control in Collision Control.
Tak način programiranja je hitrejši, nastavitve pa lažje izbiramo na podlagi vmesnih rezultatov brez dodatnih neželjenih gibov in retrakcij, ki jih lahko povzroči Collision Control.
2. Ohlapnejši parametri in tolerance za hitrejši izračun
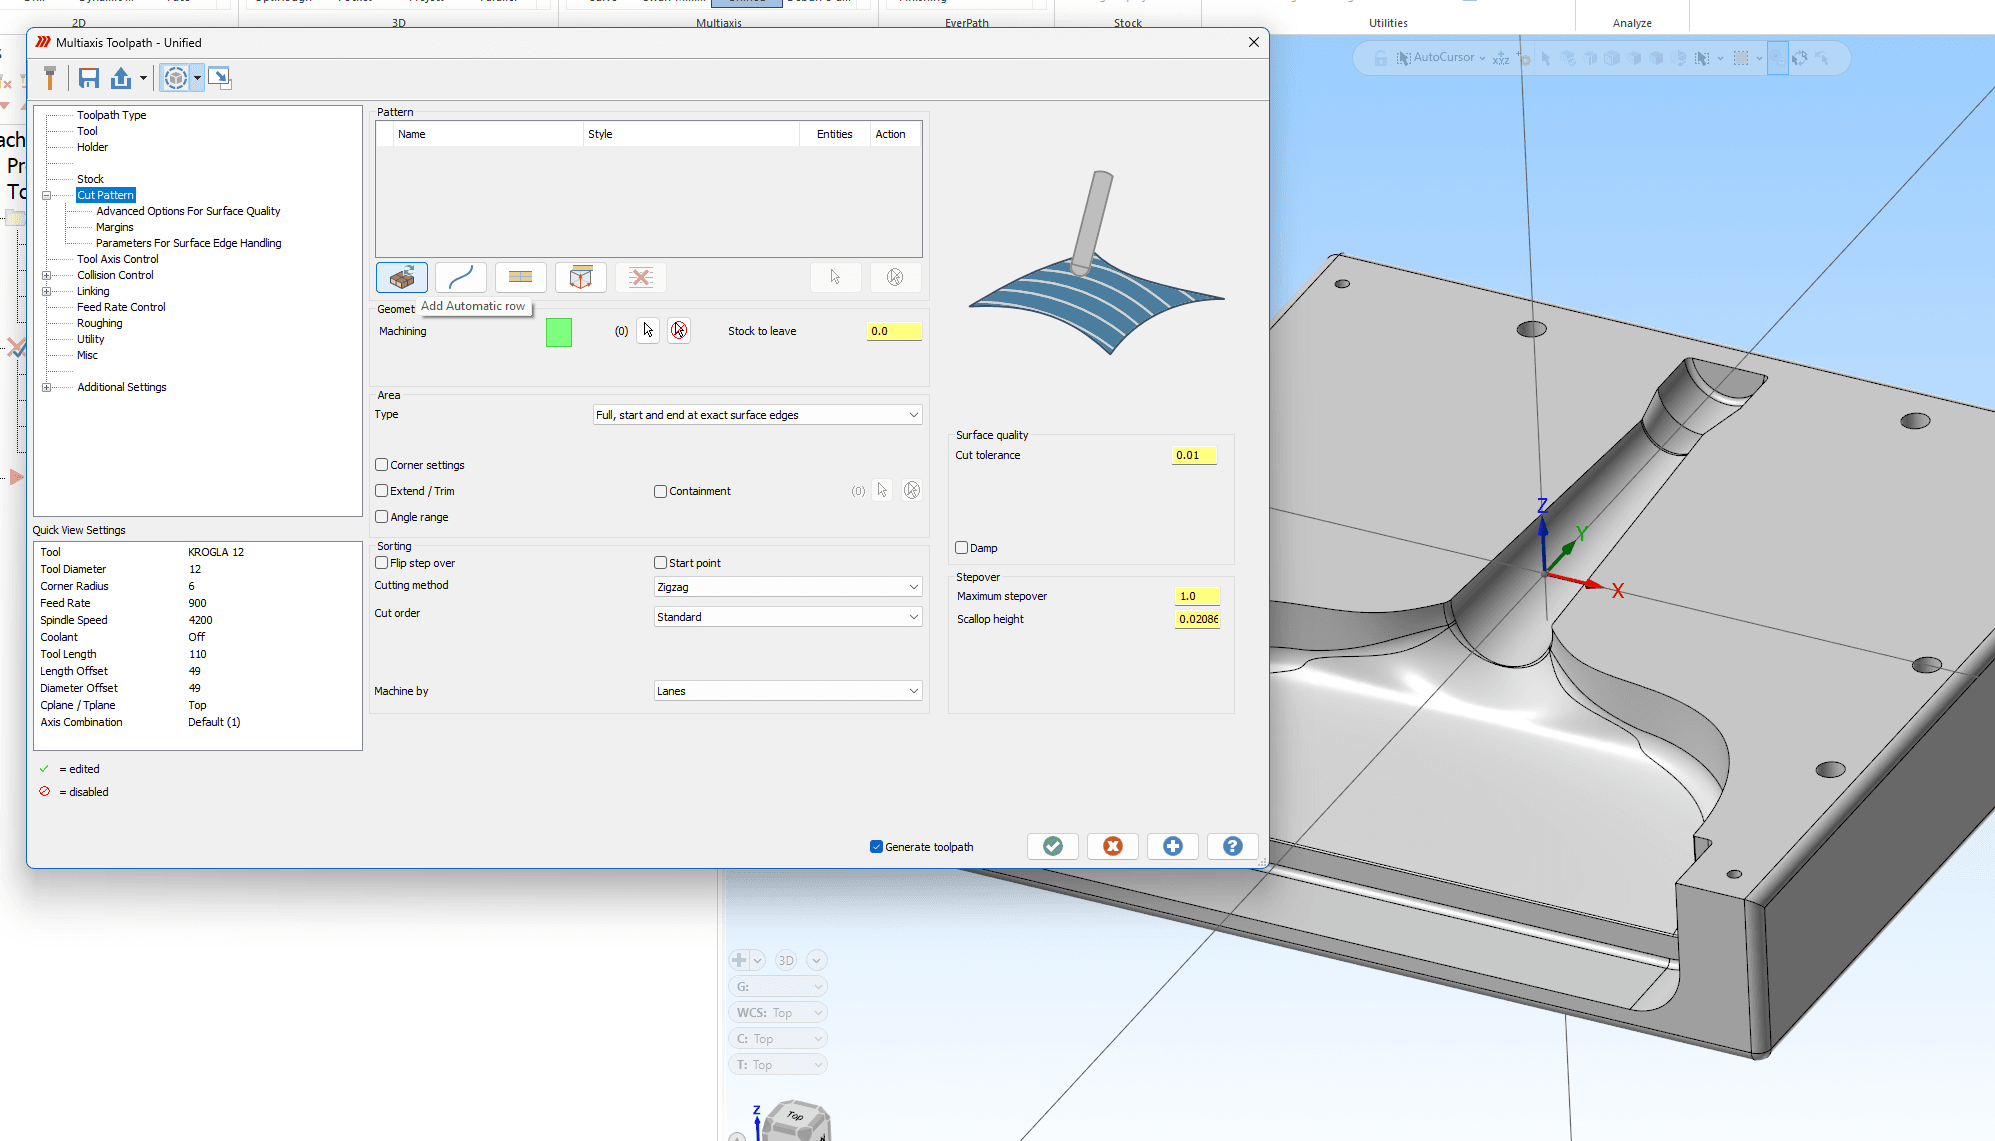
Mnogi programerji že pri prvih izračunih poti orodja uporabijo tolerance, predvidene za končno obdelavo.
Priporočamo vam, da pri preizkušanju različnih strategij uporabite večje prekrivanje, večje globinske reze in ohlapnejše tolerance, saj tako skrajšamo čas izračuna. Ko smo zadovoljni s potjo in gibanjem orodja, popravimo parametre tako, da dosežemo zahtevano kakovost površine končnega obdelovanca. Primoročena toleranca za testiranje 0.05 mm.
Ta preprosta prilagoditev lahko občutno skrajša programiranje zahtevnih operacij Multiaxis.
3. Omejevanje nepotrebnih gibov orodja
Prekomerno gibanje rotacijskih osi lahko povzroči spremembe pri pospeševanju in zaviranju. To lahko poslabša kakovost obdelane površine in vpliva na delovanje stroja. Priporočamo vam, da operacije kjer je le mogoče, omejite na tri osi. Kadar je potrebno simultano gibanje vseh 4 ali 5 osi, izberite tool axis strategies, ki omeji nepotrebne rotacije.
Med učinkovitimi možnostmi so:
Tool axis smoothing
Improve side tilt definition for twisted surfaces
- Limits
Te možnosti omogočajo natančen nadzor orientacije orodja in pomagajo ohranjati bolj tekoče gibanje orodja.
4. Vključitev Collision Control ob pravem času
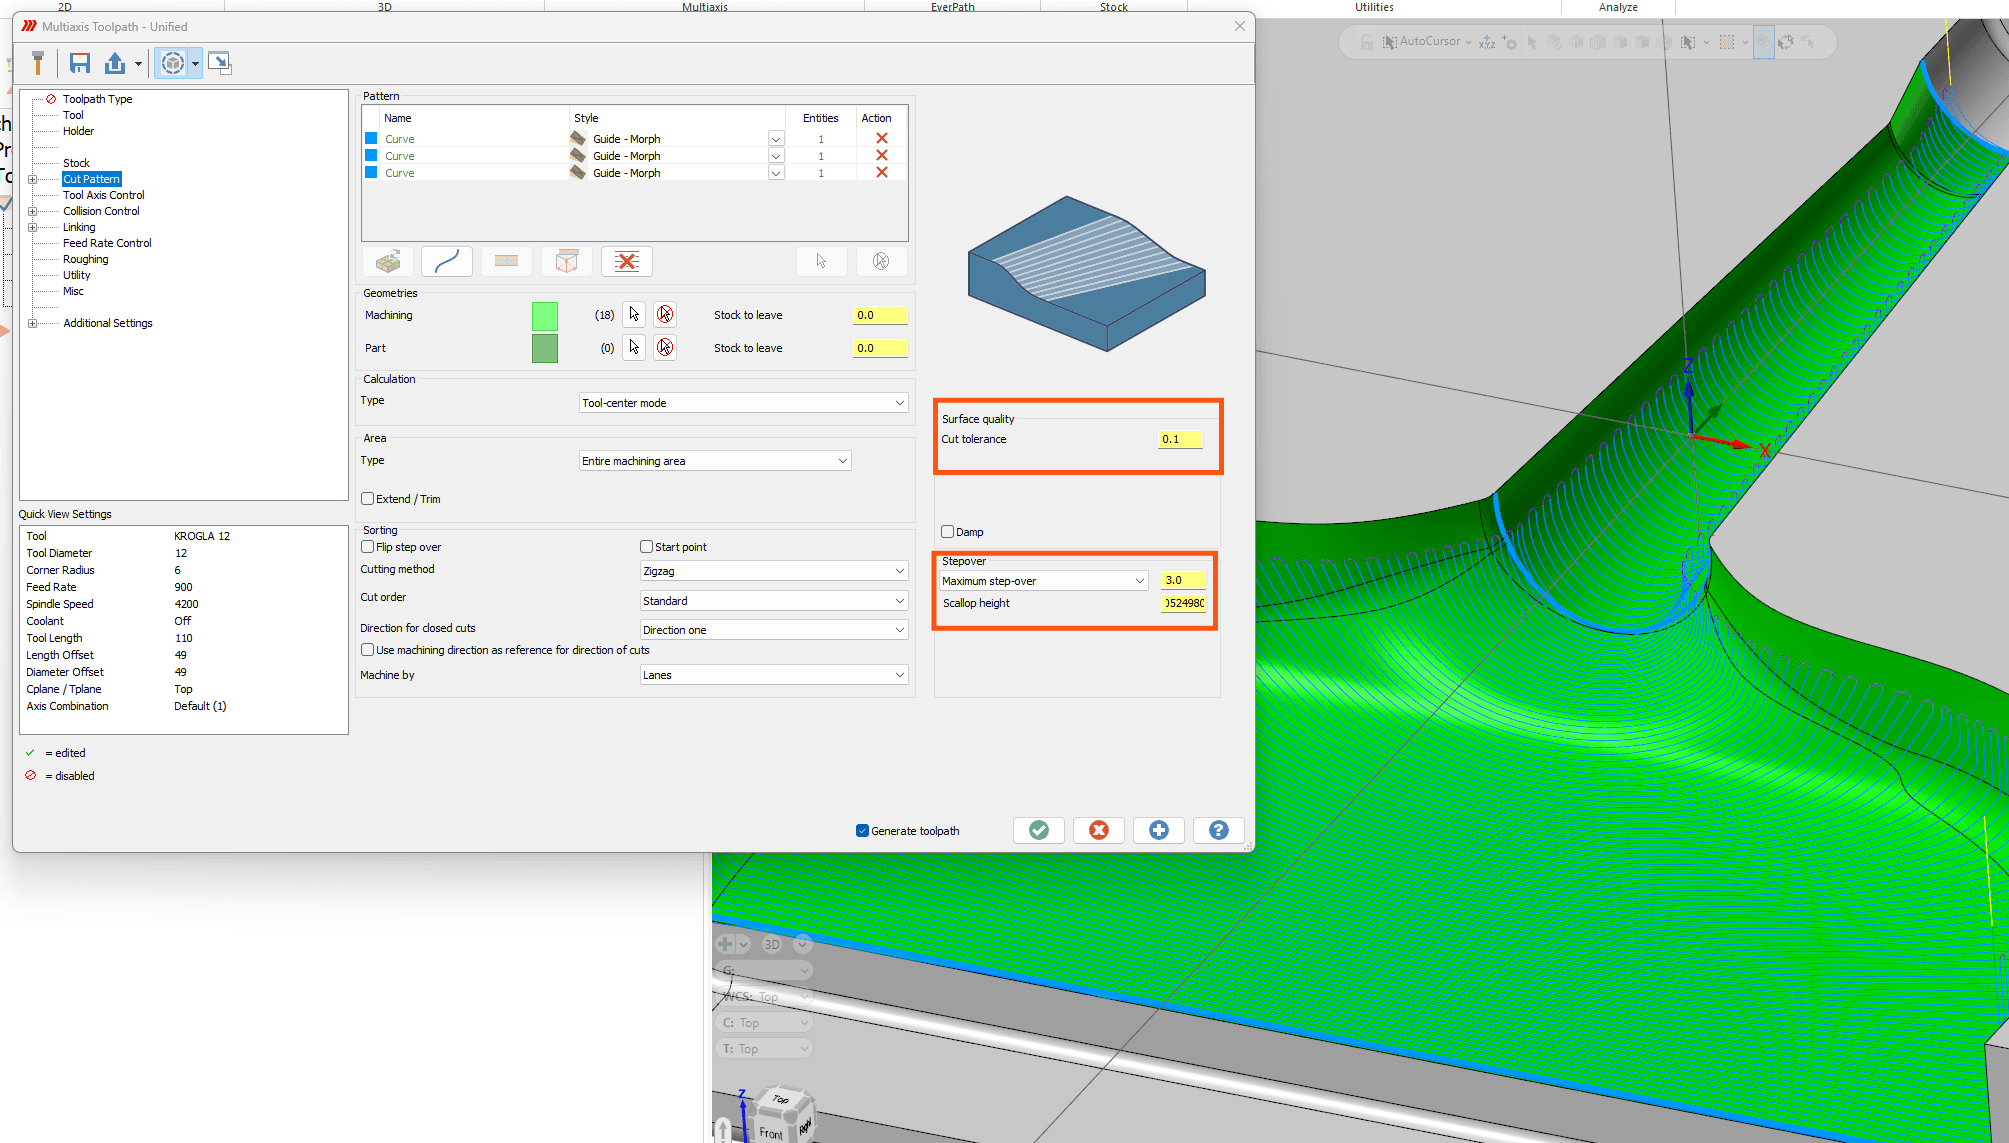
Izogibanje trkom je pri večosnih obdelavah bistveno, lahko pa oteži pripravo same poti orodja.
Eno glavnih priporočil je, da se na Collision Control v začetni fazi programiranja še ne zanašamo. Postopek naj poteka v tem vrstnem redu:
- Izklopimo vse Collision Control strategije
Ustvarimo želeni Cut Pattern.
Določimo, kako bo orodje dostopalo do obdelovalnih površin.
Prilagodimo pot tako, da bo v veliki meri že brez kolizij.
Nato vključimo funkcije Collision Control za izogibanje kolizij.
Tako lažje razločimo med gibanjem, ki smo ga določil sam, in spremembami poti, ki jih samodejno doda Collision Control.
Poudarjamo tudi, da je potrebno poleg rezalnega dela preveriti tudi preostale dele sklopa orodja. Pri obdelavi globokih žepov ali zahtevnih oblik moramo upoštevati tudi steblo, izpetje orodja in celotna držala orodja, pri katerih bi lahko prišlo do nepričakovane kolizije.
5. Napredne možnostmi Cut Pattern
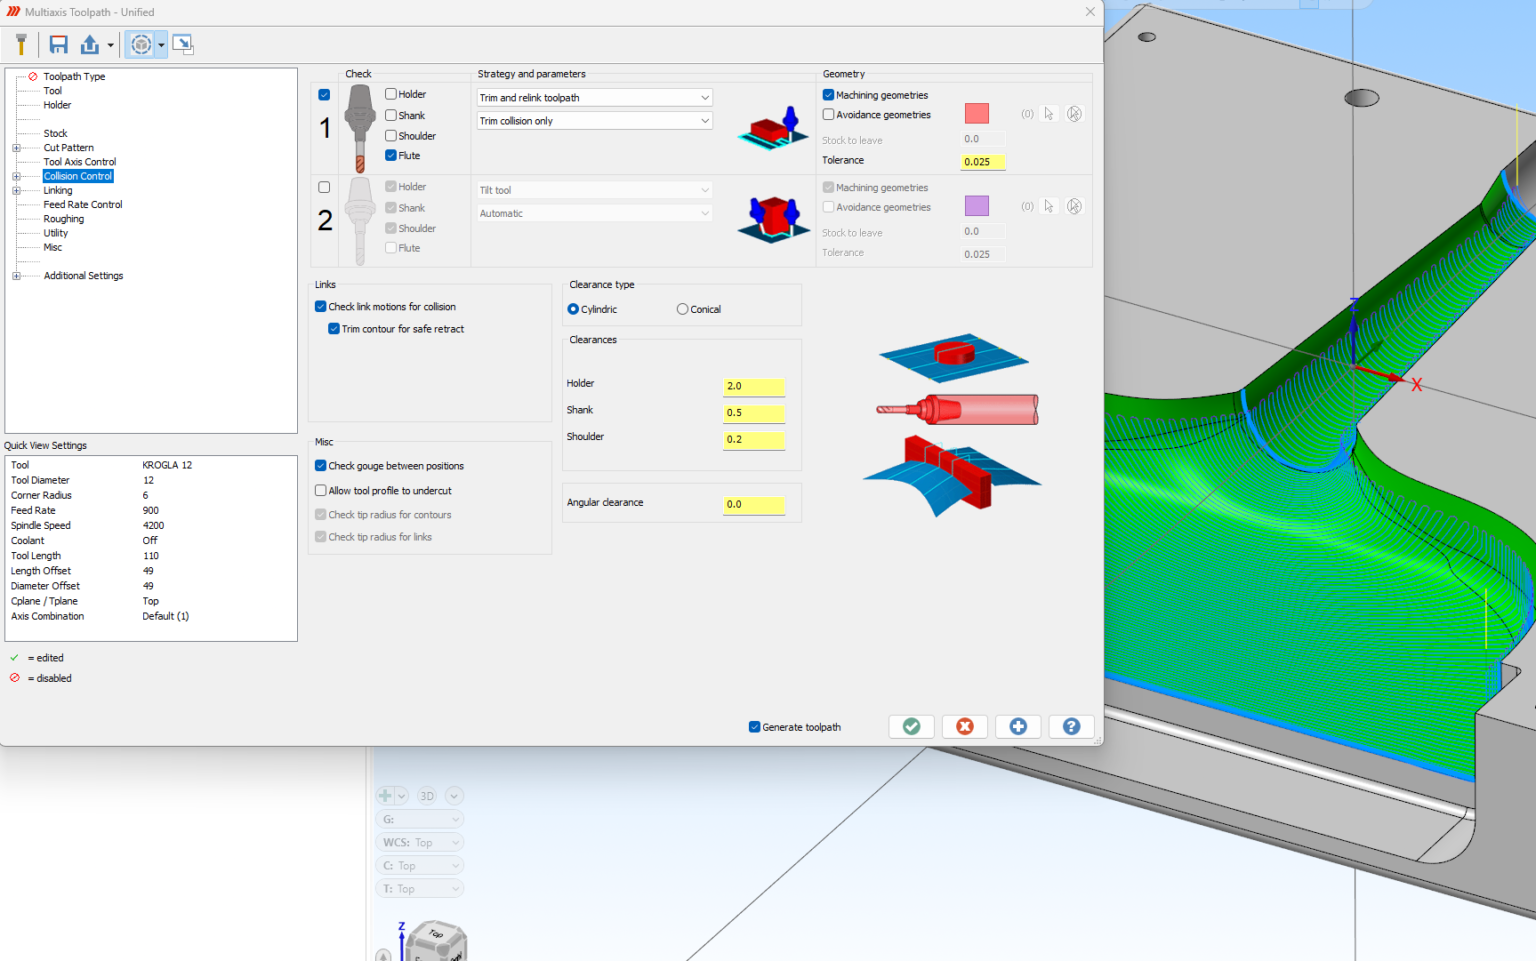
Pri končni obdelavi površin je ključno enakomerno prekrivanje med prehodi orodja.
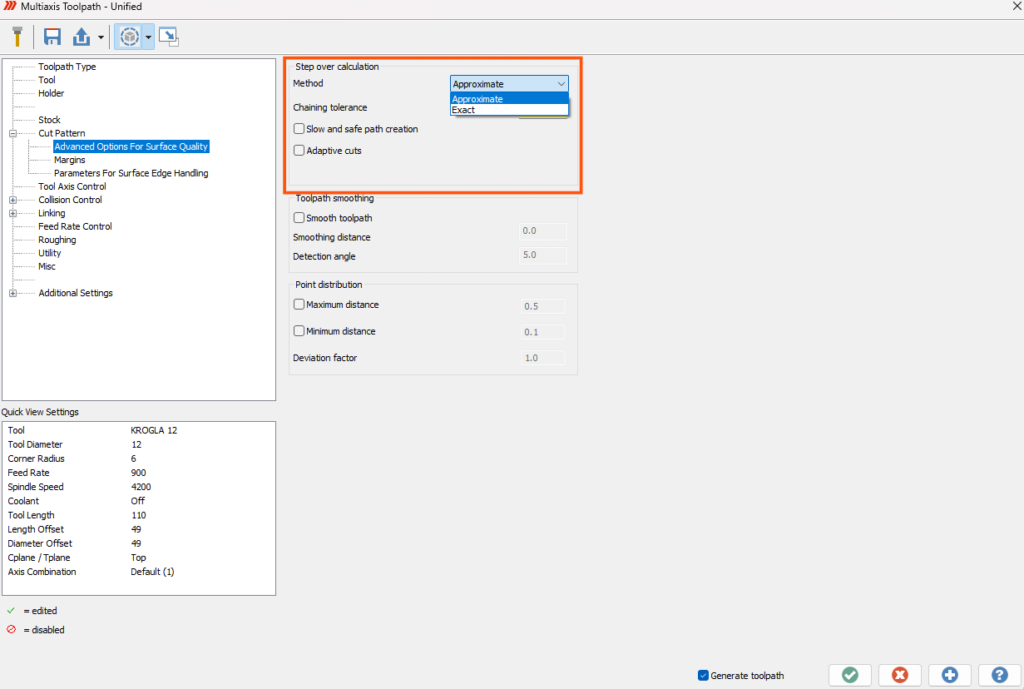
Izpostavili bi razliko med načinoma izračuna Approximate in Exact za Cut Pattern v operaciji Unified Toolpath.
Način Approximate hitreje izračuna pot. Način Exact opravi dodatne izračune, da ohrani enakomernejši razmik med prehodi tudi, ko se oblika in naklon površine spreminjata. Tako je kakovost obdelane površine enakomernejša, zlasti pri zahtevni geometriji, kjer se nakloni površine močno spreminjajo.
Če je kakovost površine pomembnejša, lahko nekoliko daljši izračun prinese opazno boljši rezultat na stroju.
6. Boljši rezultati s strategijo Clean Core
Zahtevne oblike modela lahko otežijo dostop orodja in končno obdelavo površin.
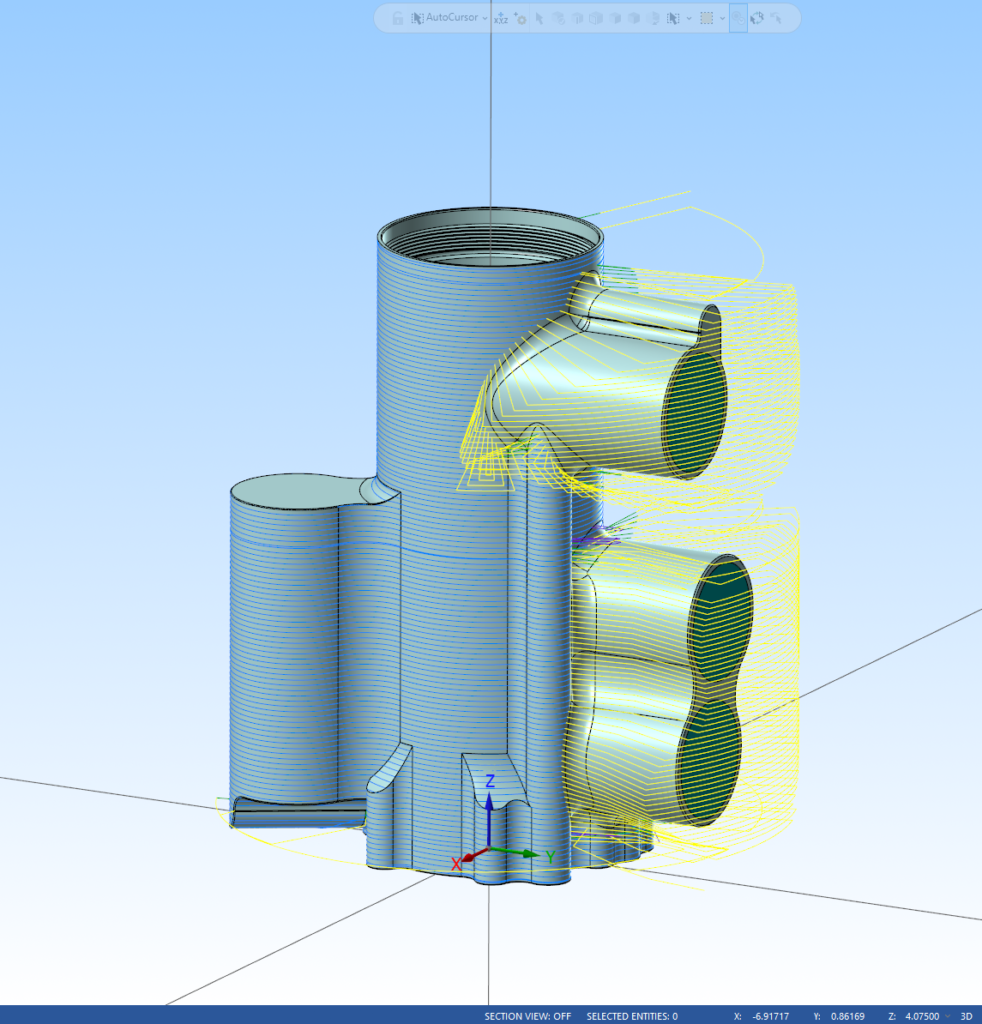
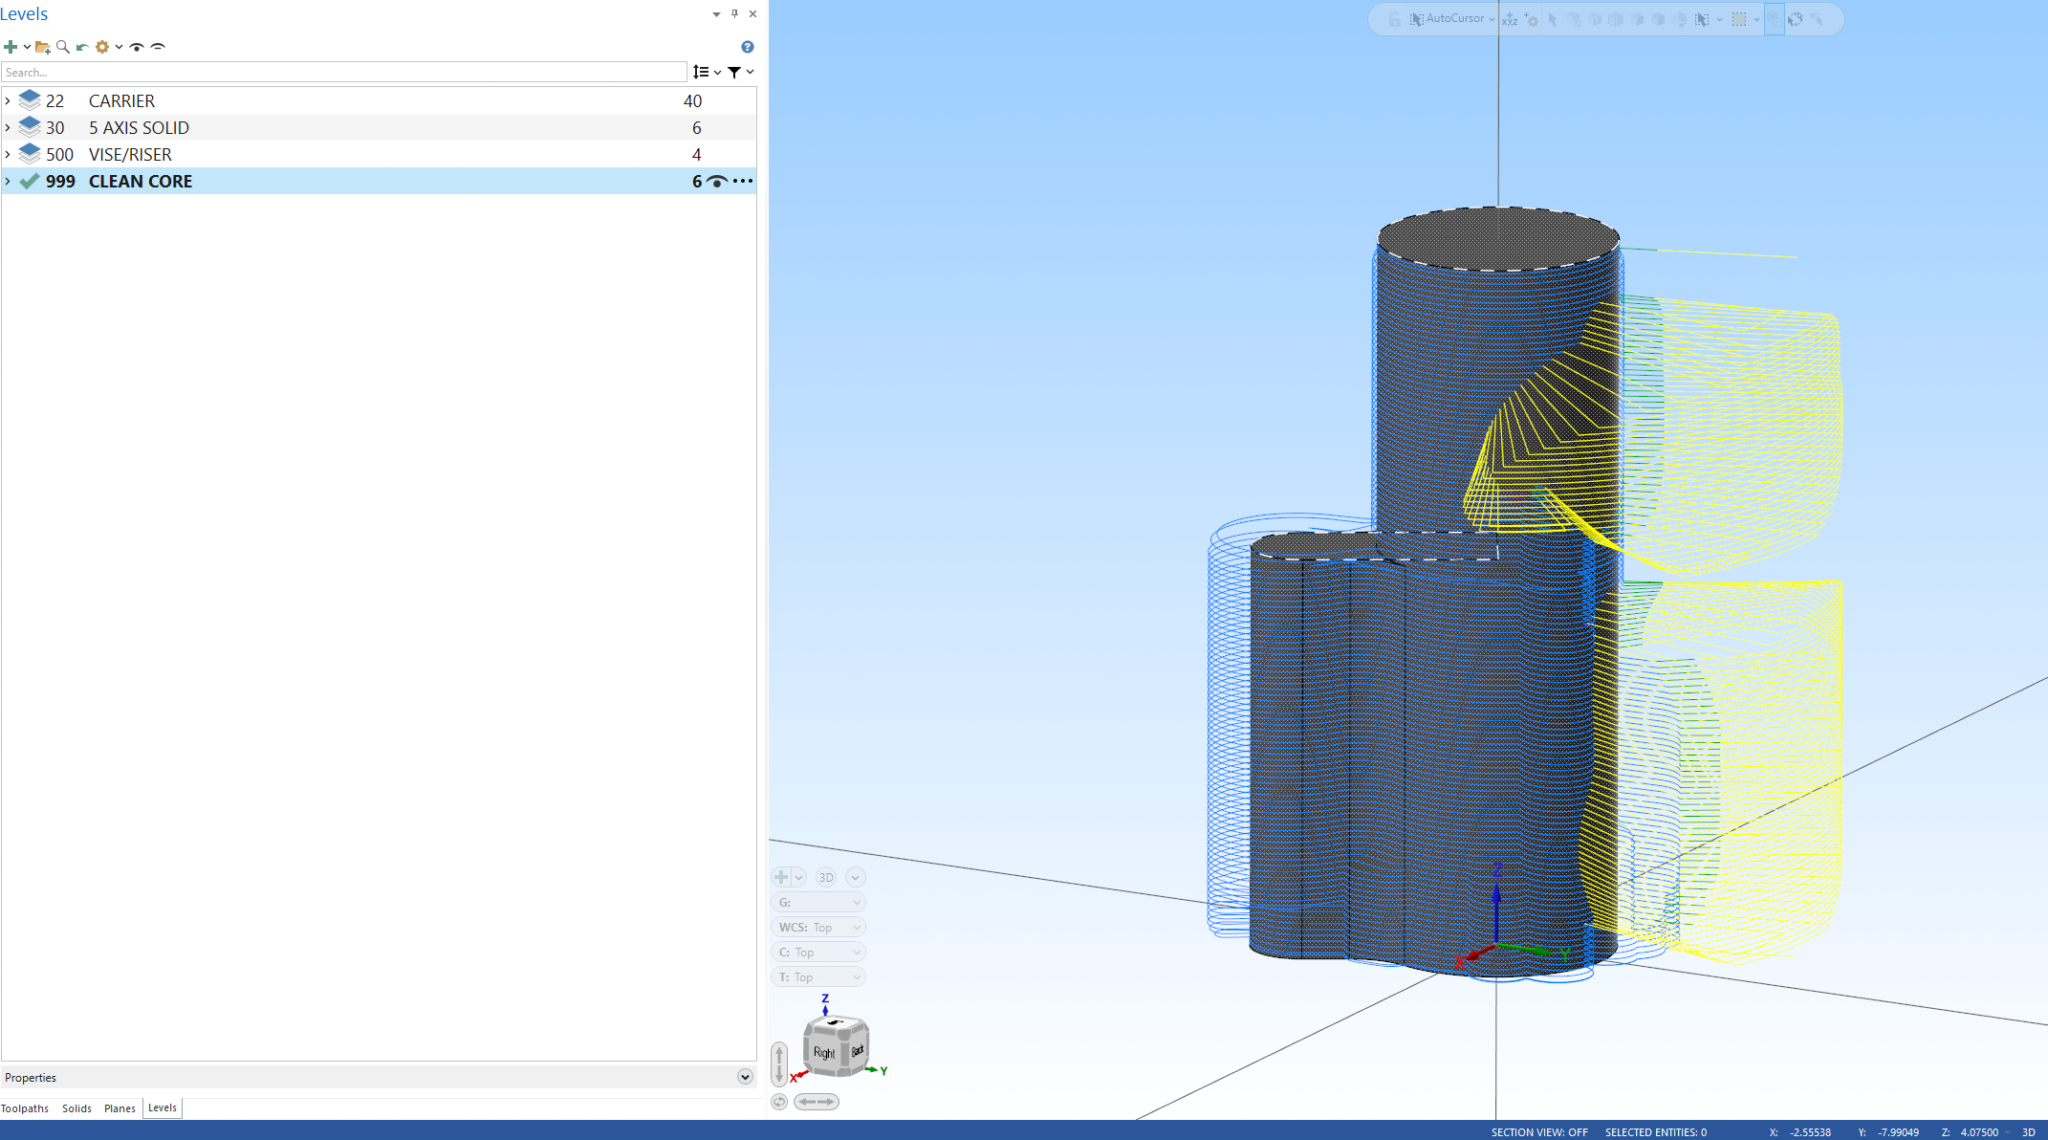
Ena od naprednih tehnik, je strategija Clean Core. Programer pripravi preprostejšo notranjo površino in jo uporabi za vodenje poti orodja. Tako doseže bolj tekoče gibanje in enakomernejšo orientacijo osi orodja. Funkcije za izogibanje trkom nato upoštevajo končno geometrijo obdelovanca.
Prednosti so:
bolj tekoče gibanje rotacijskih osi,
enakomernejši nagib orodja,
boljši nadzor prekrivanja,
manjša obremenitev stroja,
boljša kakovost obdelane površine.
Pri obdelovancih z izrazito razgibanimi površinami lahko ta strategija bistveno izboljša rezultat.
7. Natančno modelirano orodje z držalom
Eno najpreprostejše in hkrati najučinkovitejše priporočilo je natančno modelirano orodje in držalo. S tem lahko bistveno izboljšamo zanesljivost preverjanja trkov in programiramo lahko z večjo gotovostjo.
Večosna obdelava dopušča precej manj približkov orodja s obdelovancem kot običajna 3-osna obdelava.